

プレス応力との戦いと日立製ロストワックス誕生史|名匠・荒井正が語るフレーム製作の奥義

Bicycle Club編集部
- 2026年10月02日
INDEX
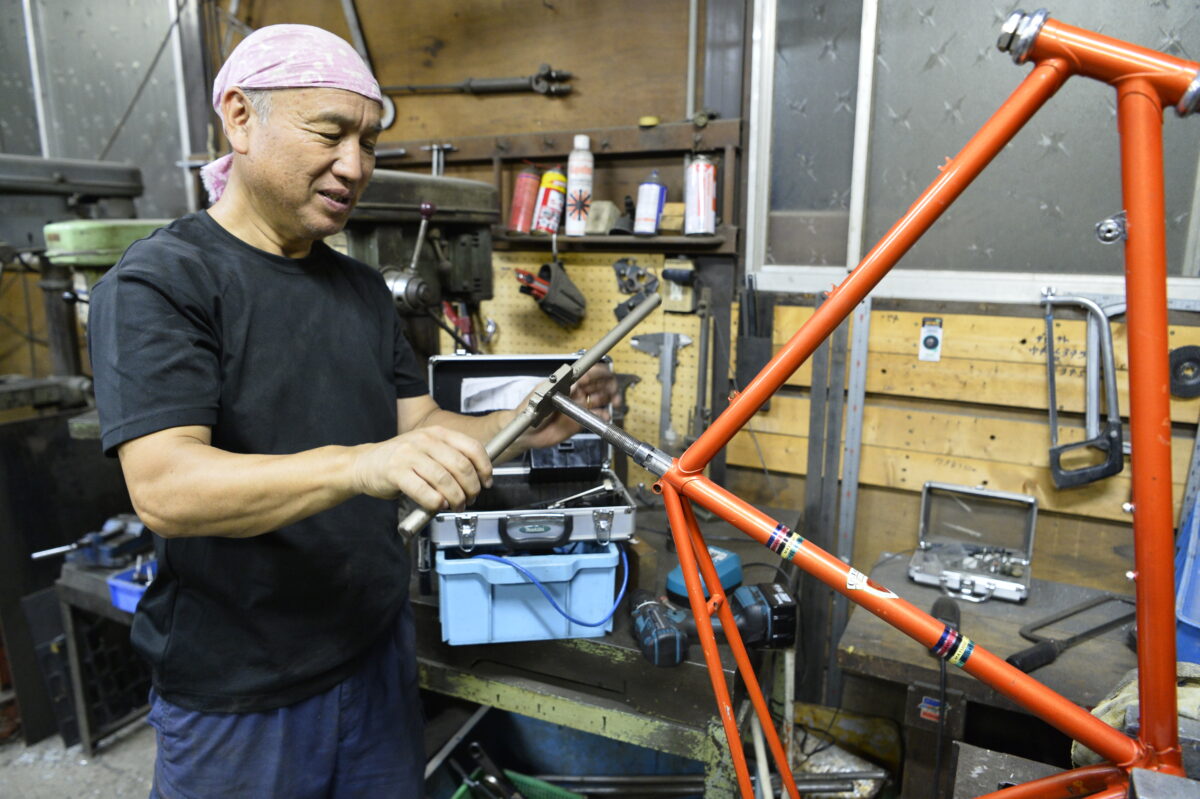
自転車のフレームは、いかにして設計され、生み出されてきたのか。半世紀以上にわたり自転車業界に身を置き、名車「GIANT MR-4」の開発などを手掛けてきた名匠・荒井正氏による特別連載「フレーム製作の奥義」。
第2回目となる今回のテーマは「美しいロードレーサーフレームとは」。
1969年に発表された伝説的な名論考を3D CADで読み解く……その前に、美しいラグの幾何学を真に理解するための「序章」として、ラグ製法の歴史的変遷を辿る。プレス加工が抱える「残留応力」との戦い、チネリを支えたスイスの鋳造技術と可鍛鋳鉄の真実、そして日本が誇る「日立製ロストワックス」の誕生秘話まで、知られざる機材開発のロマンに迫る。
ラグとは何か? 鋳物からプレス加工への進化
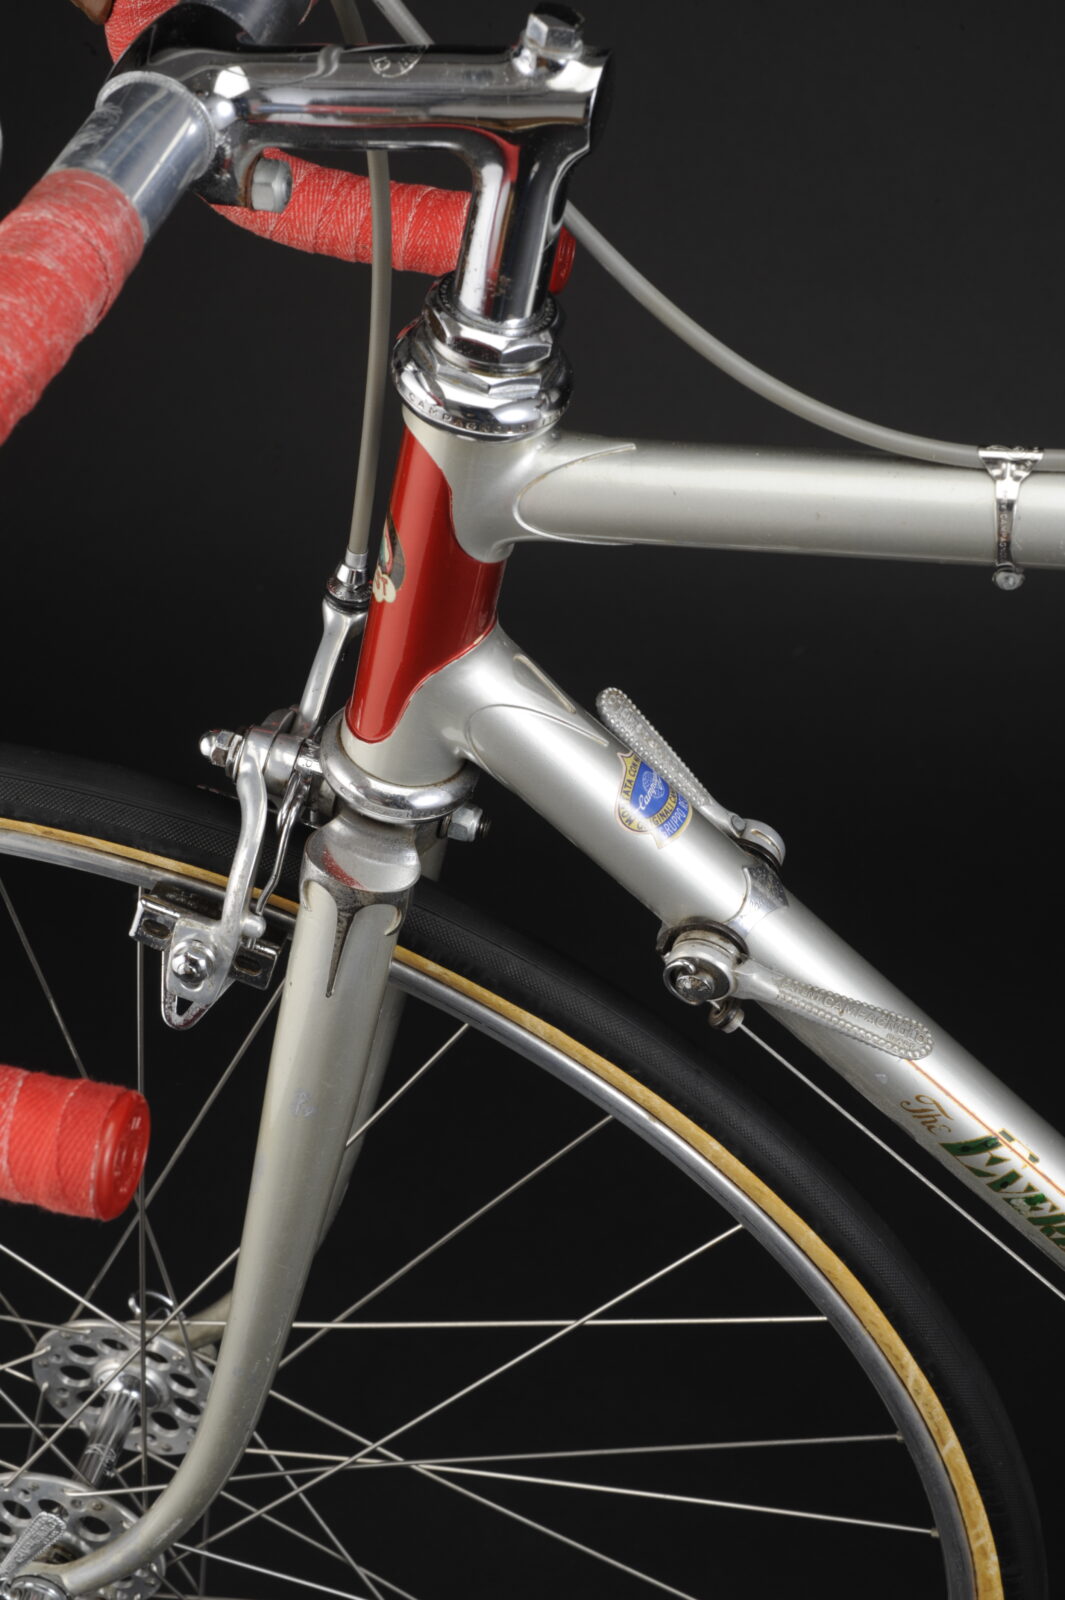
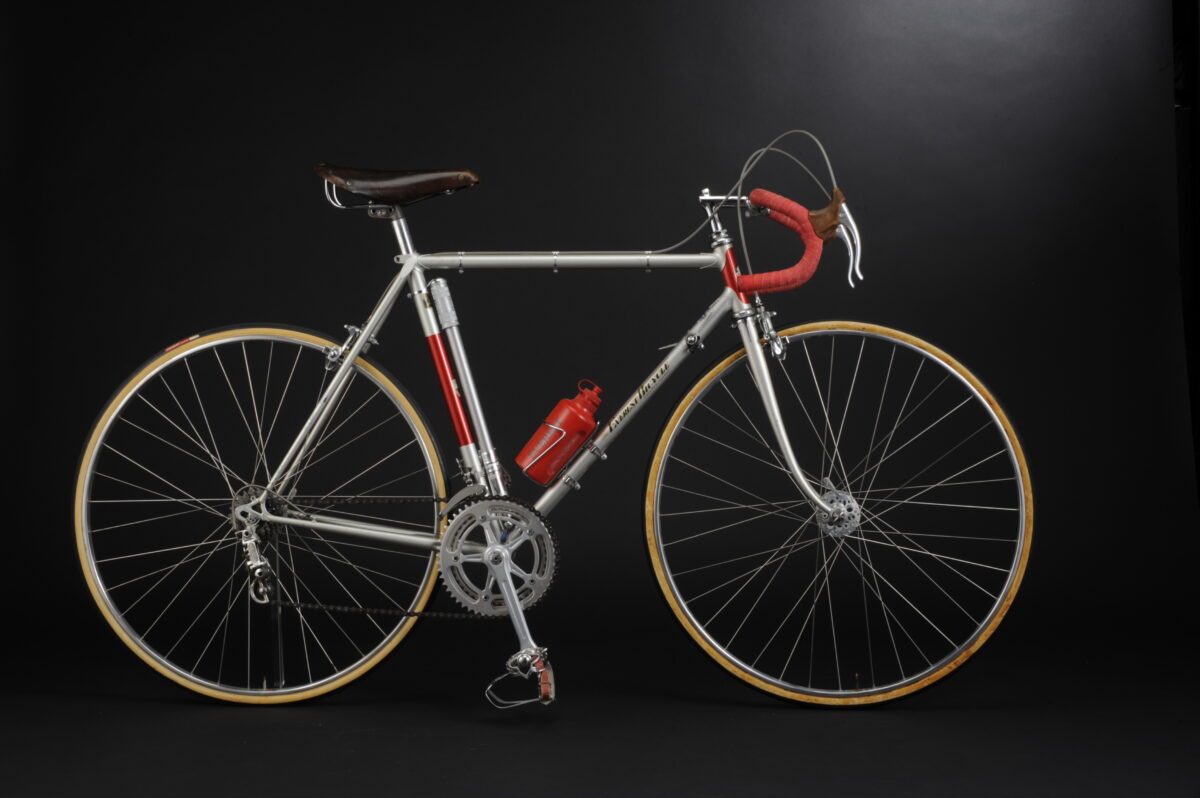
1969年10月号の『ニューサイクリング』誌に掲載された、梶原利夫氏の「美しいロードレーサーフレームへの追求」。日本のフレームビルディング史に残る名論考であるが、ハイパボリックパラボロイド(双曲放物線面)を用いた幾何学的な解説など、その内容は決して平易ではない。現代の3D CADを用いてこの理論を可視化していく前に、まずは自転車の「ラグの製法の変遷」から紐解いていきたい。
自転車フレームに鉄パイプが使われ出したのは1880年頃。まだ溶接工法が確立していなかった時期に、パイプ同士をロウ付けで接合する「継手」として誕生したのがラグであり、現在まで続く最も伝統的な自転車製法である。
当初、ラグの多くは鋳物で作られていた。現在のロストワックス製法の鋳物とは違い、南部鉄器のように厚くて脆い炭素成分の多い鉄を鋳込んでおり、形状もプレーンカット(真っ直ぐ切り)の鋳造しやすい単純なものだった。その後、1900年頃からプレス加工技術の進歩により鋼材を用いたラグが製作されるようになり、デザインの多様化が始まっていく。
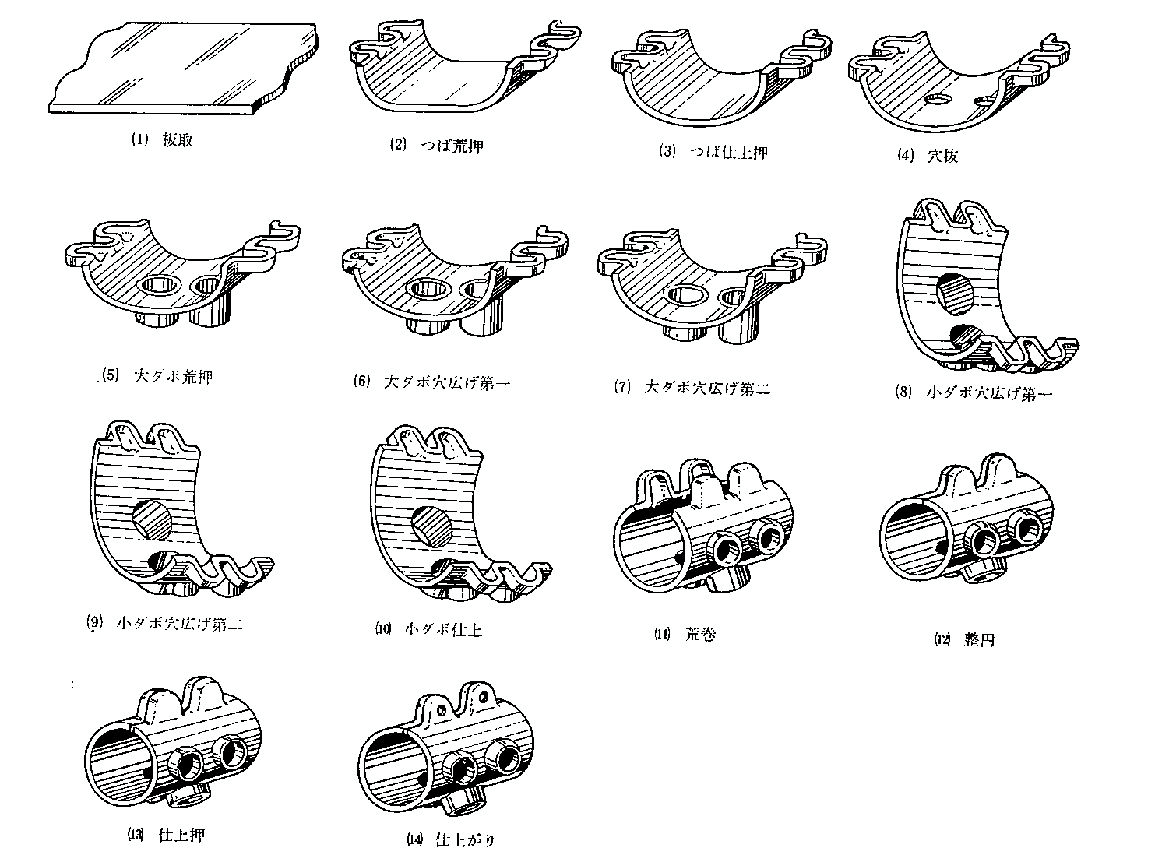
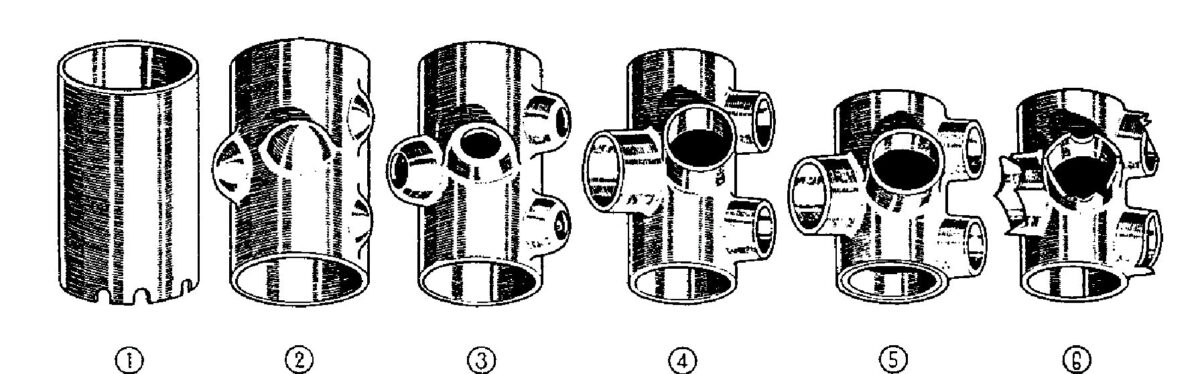
プレスラグの主な製作方法(板巻方プレス)
プレスラグの製法には、主に以下の3つのパターンが存在した。
- (a) 平板の両端を半円形に型押しして丸め、溶接で繋げる。
- (b) パイプ部を平板から絞り出して丸め、溶接する。
- (c) 平板から半分ずつを型押しし、合わせて溶接する。
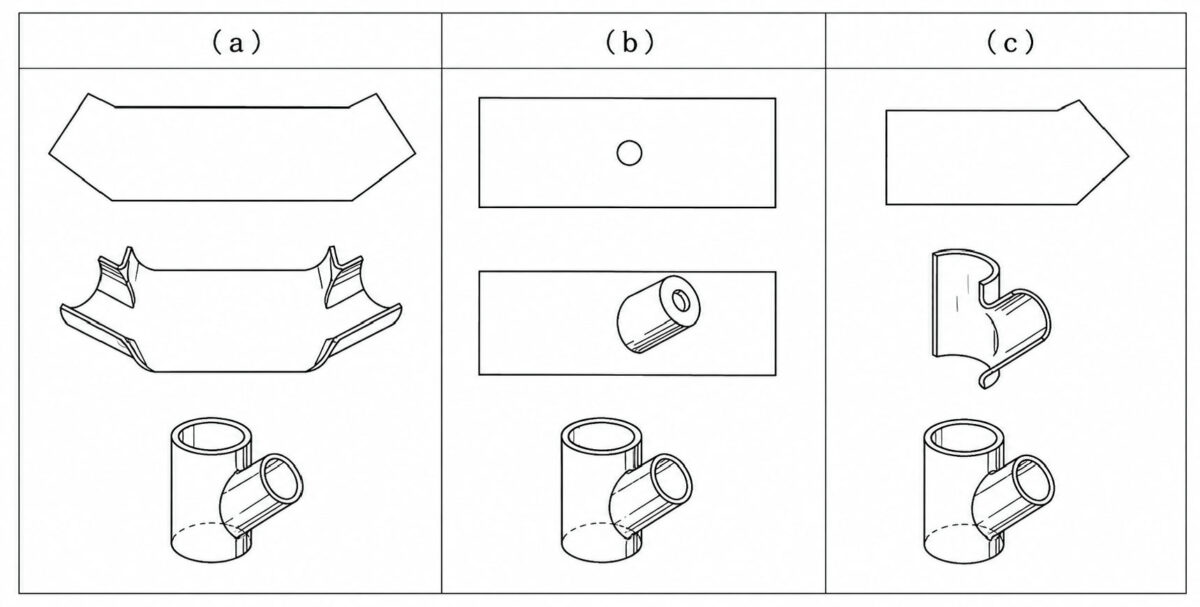
ラグの特徴は、これらの製法の違いから生まれる。プレーンカットからロウ付け時のロウの流れやパイプ補強の応力を考慮した形状へと進化していく中で、装飾的な「ヒゲ」が長いラグは(a)や(c)の手法で作られた。しかしヒゲを長くするほど溶接部も長くなり、仕上げ加工に膨大な手間が掛かることになった。
1950年代英国車に見るハンドメイドの極み
この時代、英国のトップビルダーたちは「英国人の誇りやアイデンティティ」をラグに刻み込もうとした。ケルト・ノット(結び目)を表現し、終わりなく循環する「編み込み模様(インターレース)」をモチーフに、厚い無垢のラグブランクに糸ノコを入れて超絶技巧の窓抜きを施した。これは「Cutaway lugs」と呼ばれ、壊れないフレームと永遠の絆を象徴するデザインとしてクラブマンたちに熱狂的に受け入れられた。
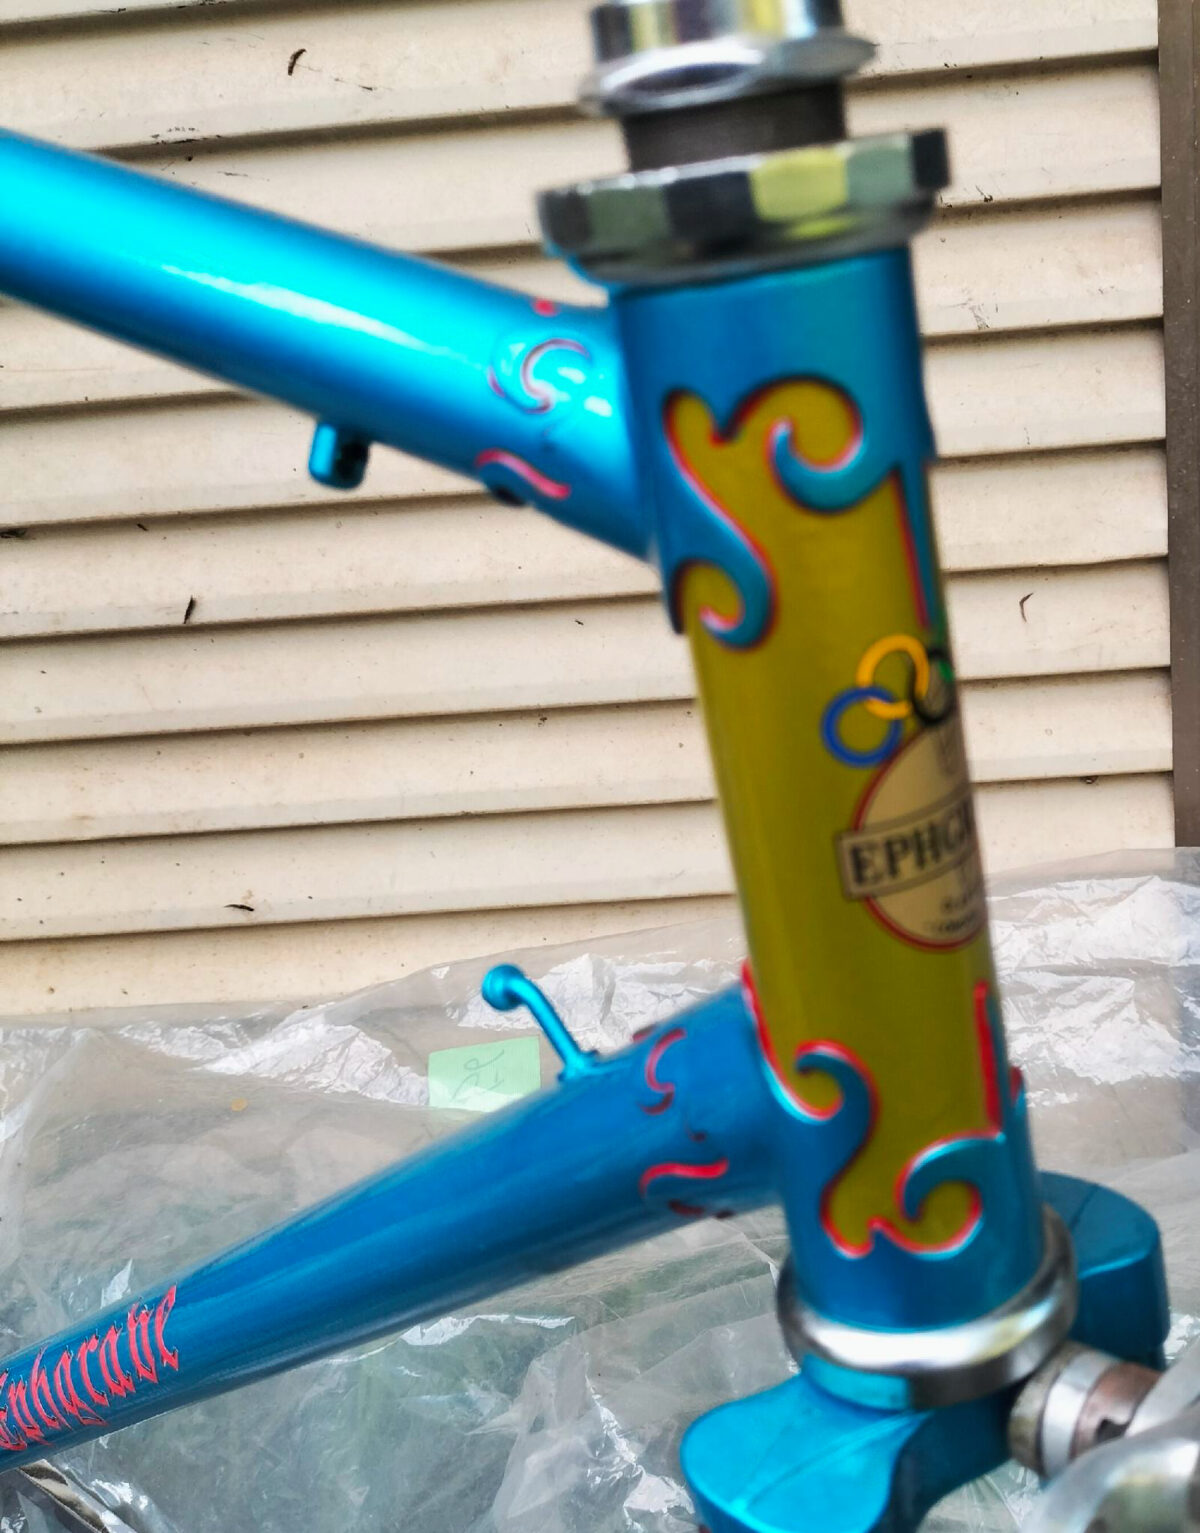
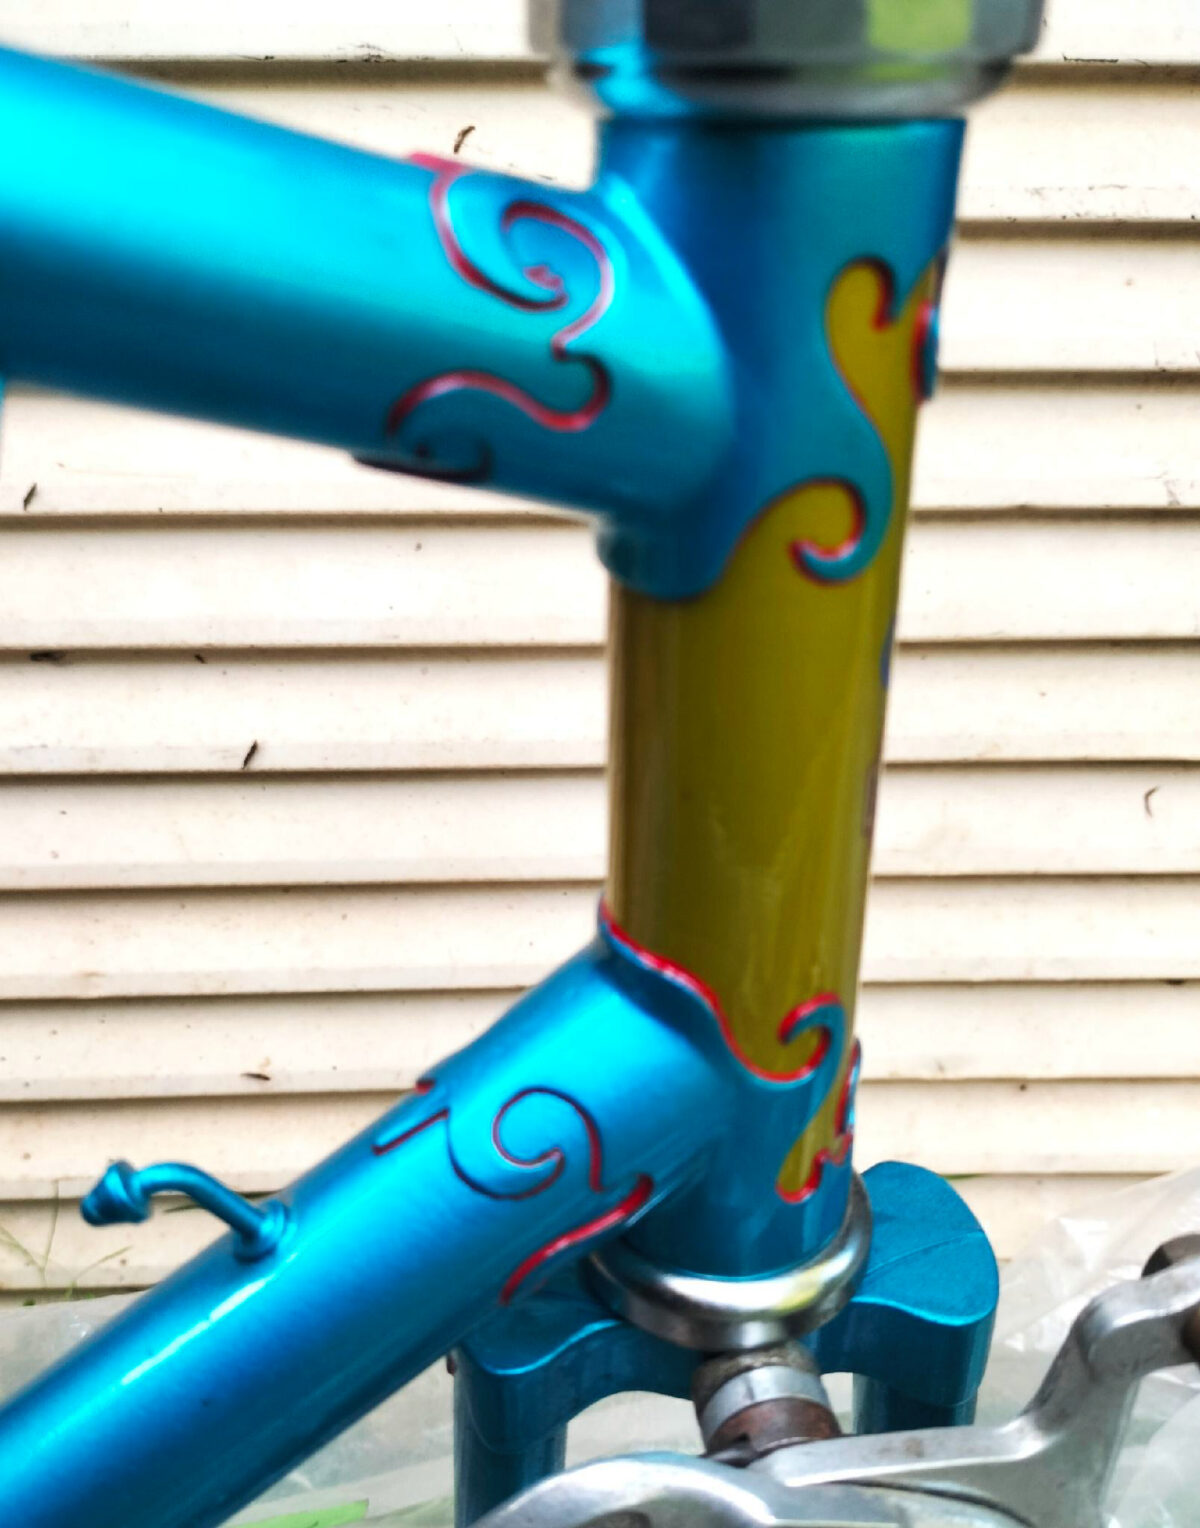
ビルダーたちは単に細く削る(シンニング)だけでなく、個々の美学を競い合った。「スラッシャー」Bealesや、ロンドンの伝説的ビルダーであるレズ・エフグレーブ(Les Ephgrave)らによるフル・ファンシーラグは、先端をトランプのダイヤやスペード、トビウオの羽(スワローテール)のように幾何学的かつ有機的に変形させた。また、中世の教会建築を模した「ゴシック様式」の鋭い尖りと窓抜きなど、アール・デコ調とは一線を画すクラシックで重厚な気品が宿っていた。
フランス的工業デザインの勝利「NERVEX」
対して、フランスの「NERVEX(ナベックス)」の代表作『Professional』を見ると、前述の図の(b)に最も近い製法と考えられる。ヘッドチューブのソケット部と、ダウンチューブ・トップチューブソケット部のプレス抜きは、同じ抜き型でのプレス加工と思われる。
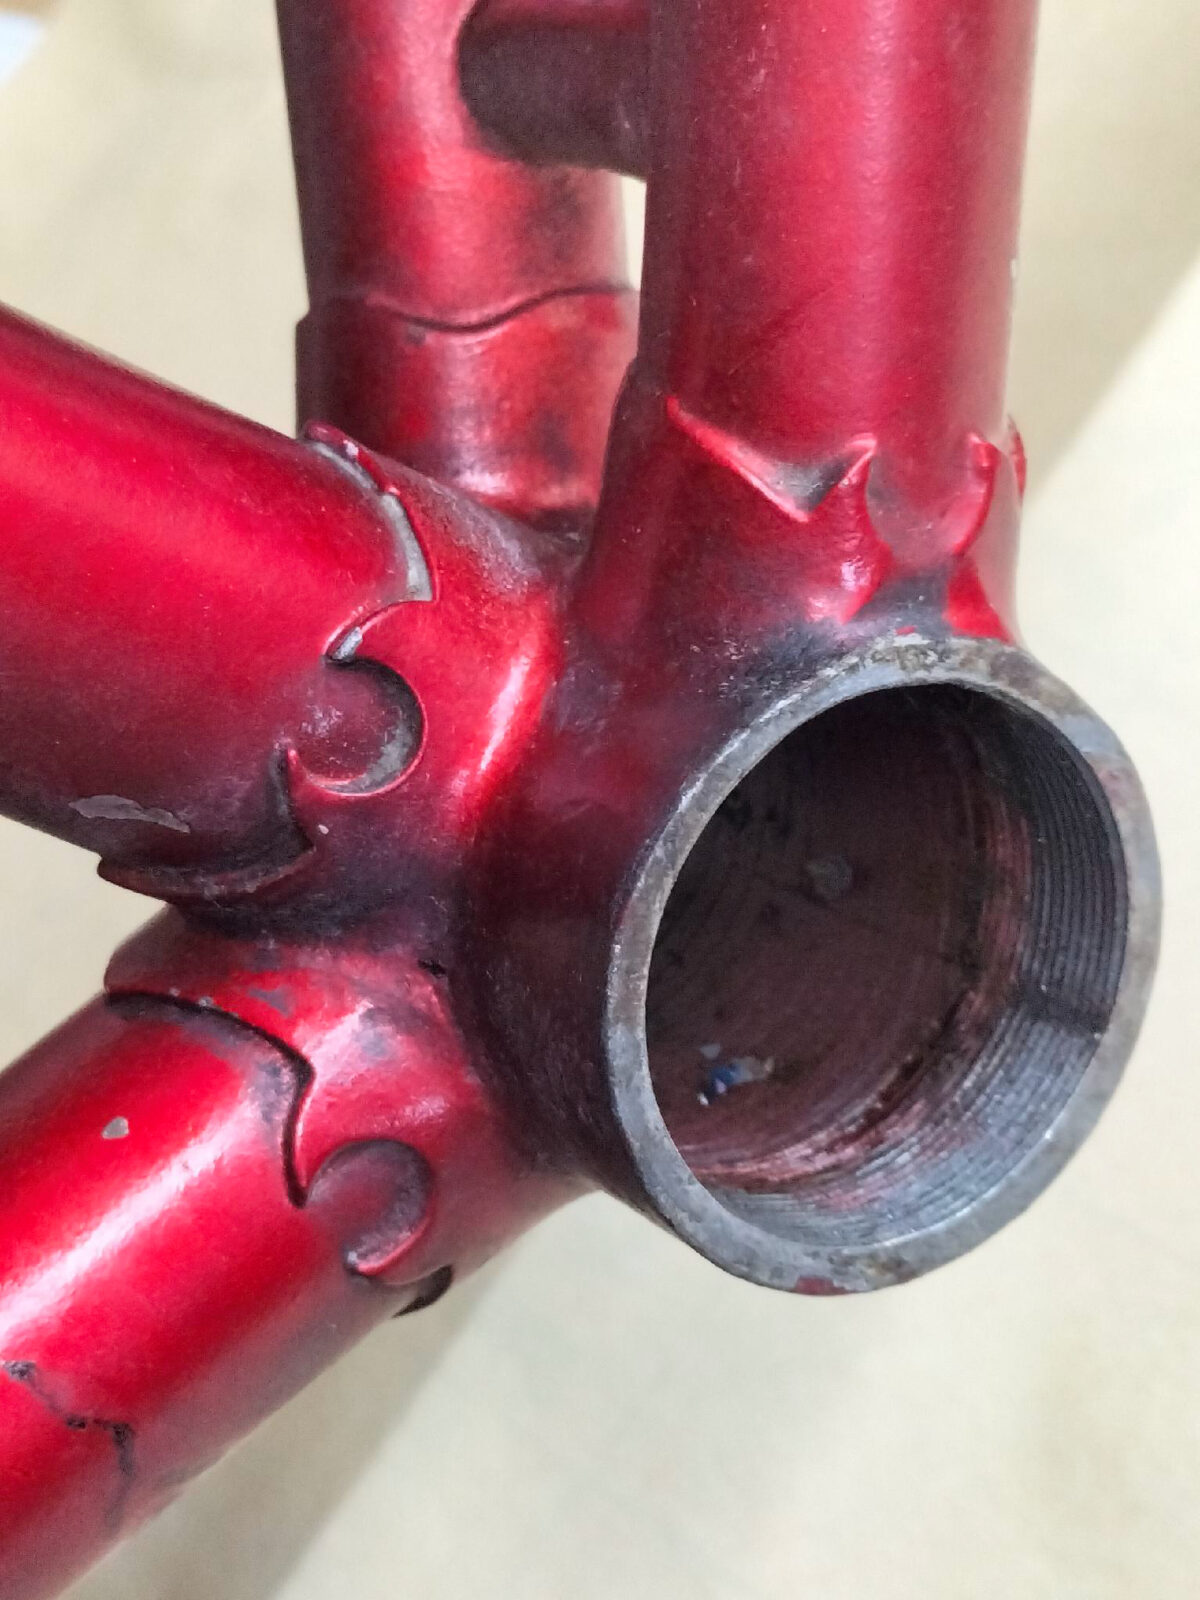
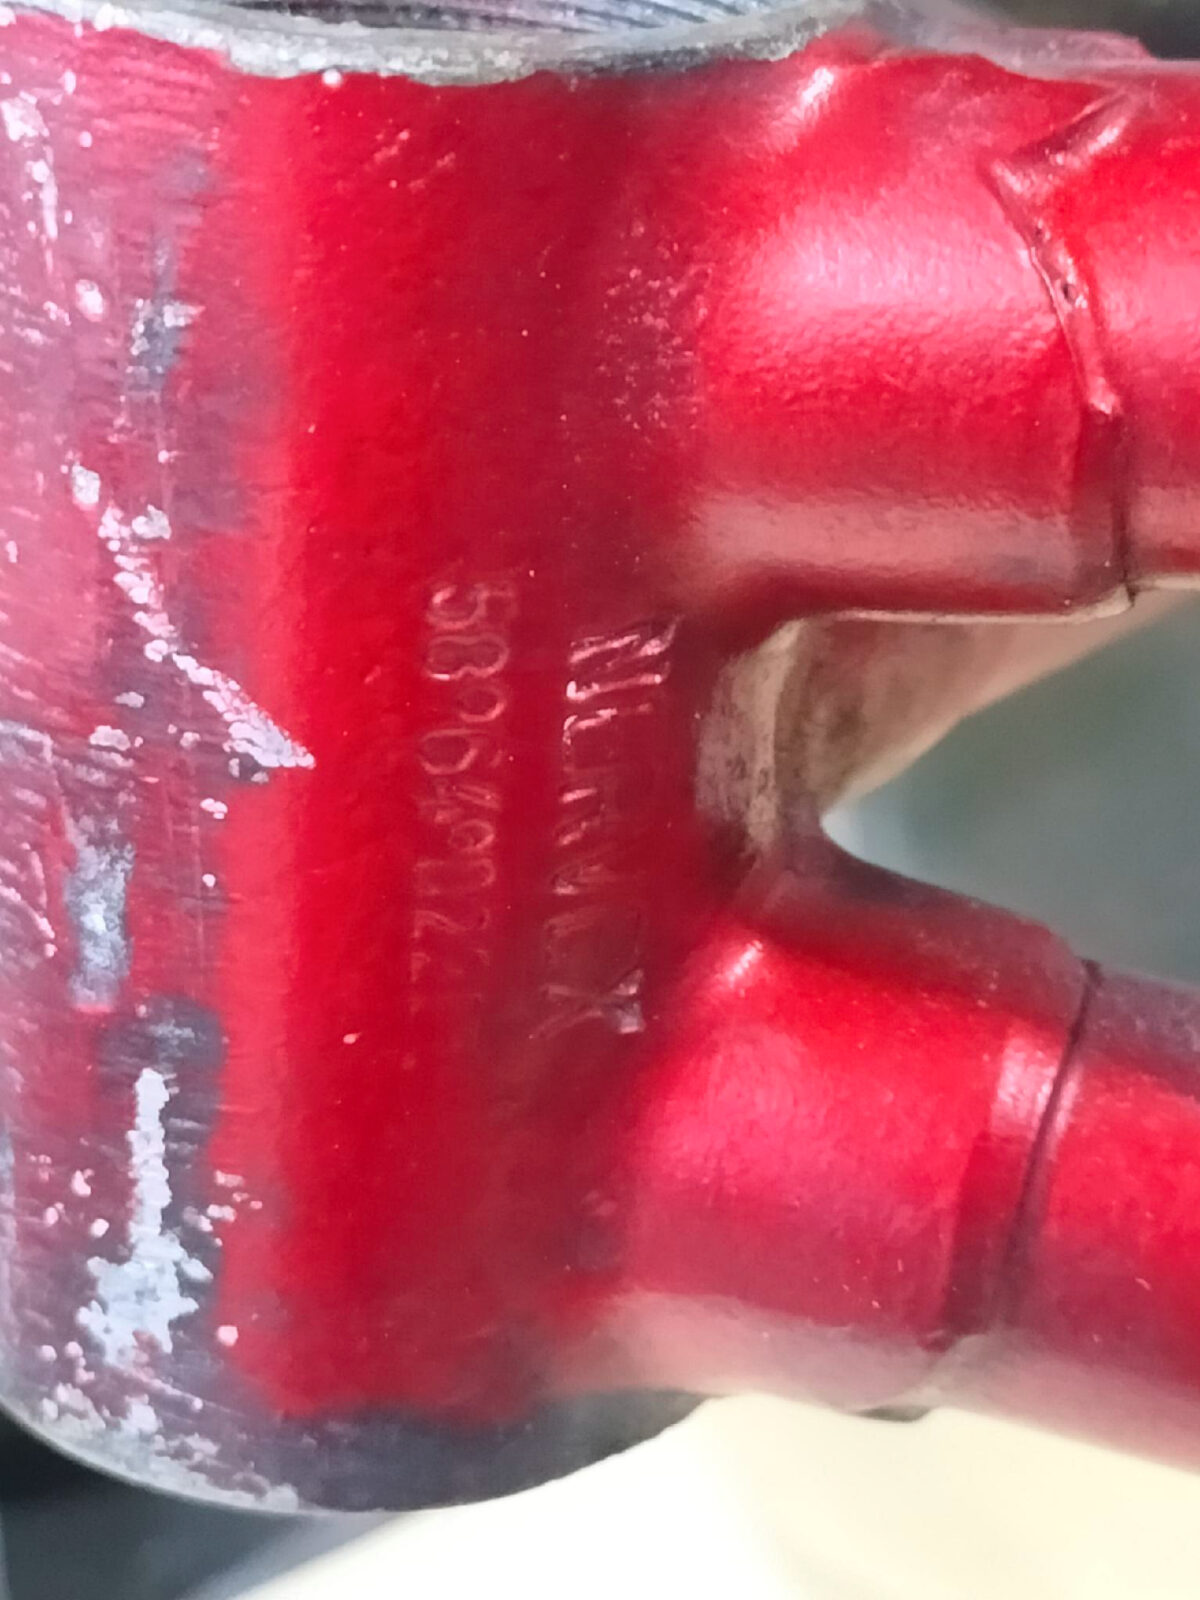
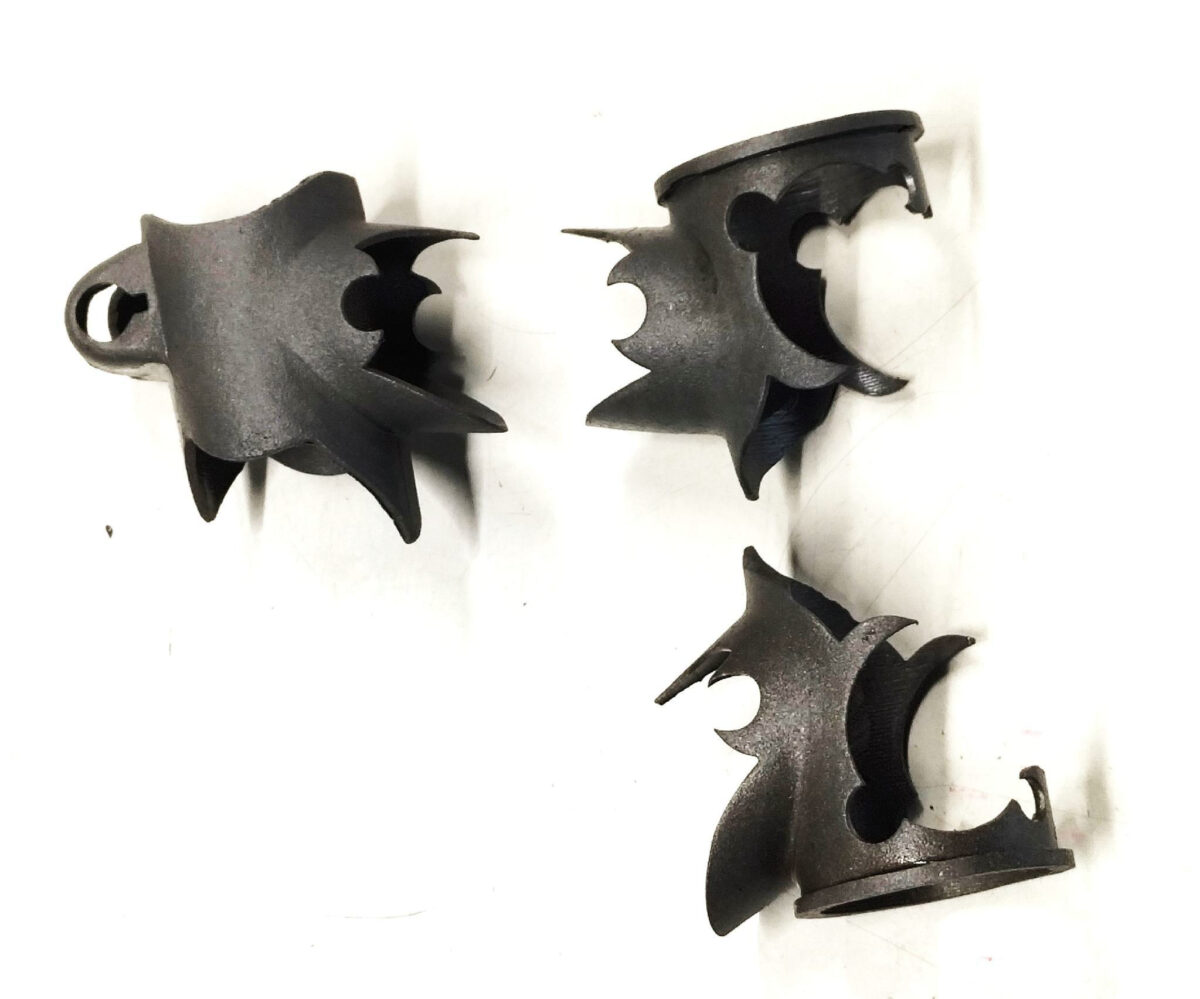
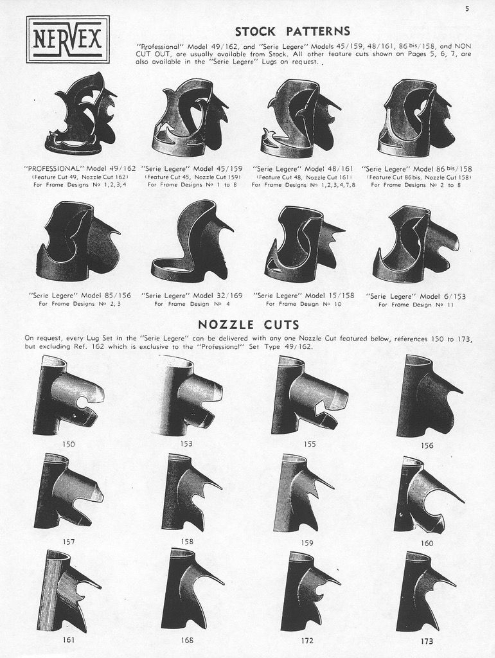
「英国のハンドカットが最高」と言われた1950年代にあっても、ナベックスの合理的なシステムは非常に優秀だった。結果的に、イギリス国内の一流ビルダーたちでさえ「これほど軽くて美しく抜かれているなら、ナベックスを使った方が圧倒的に効率が良い」とこぞって採用するようになる。イギリスの「超高級な伝統工芸」に対し、フランスはPrugnat(プルニャ)らと共に「工業テクノロジー(プレス技術)で芸術的なバリエーションを大衆化・合理化する」アプローチで挑み、世界のヴィンテージバイクのデファクトスタンダードとなったのだ。
火を入れると曲がる? プレスラグの「残留応力」と日本の絶頂期
金属をプレス加工するということは、大きな「塑性変形」を与えるということだ。そのため、プレス後のラグの内部には強い「残留応力」が存在している。
フレームをろう付けする際、約800~900℃まで加熱されると、この残留応力が解放される。よく「火を入れたからフレームが変形した」と言われるが、正確には「プレス加工によって生じた塑性変形と残留応力が、加熱によって解放されるから変形する」のである。
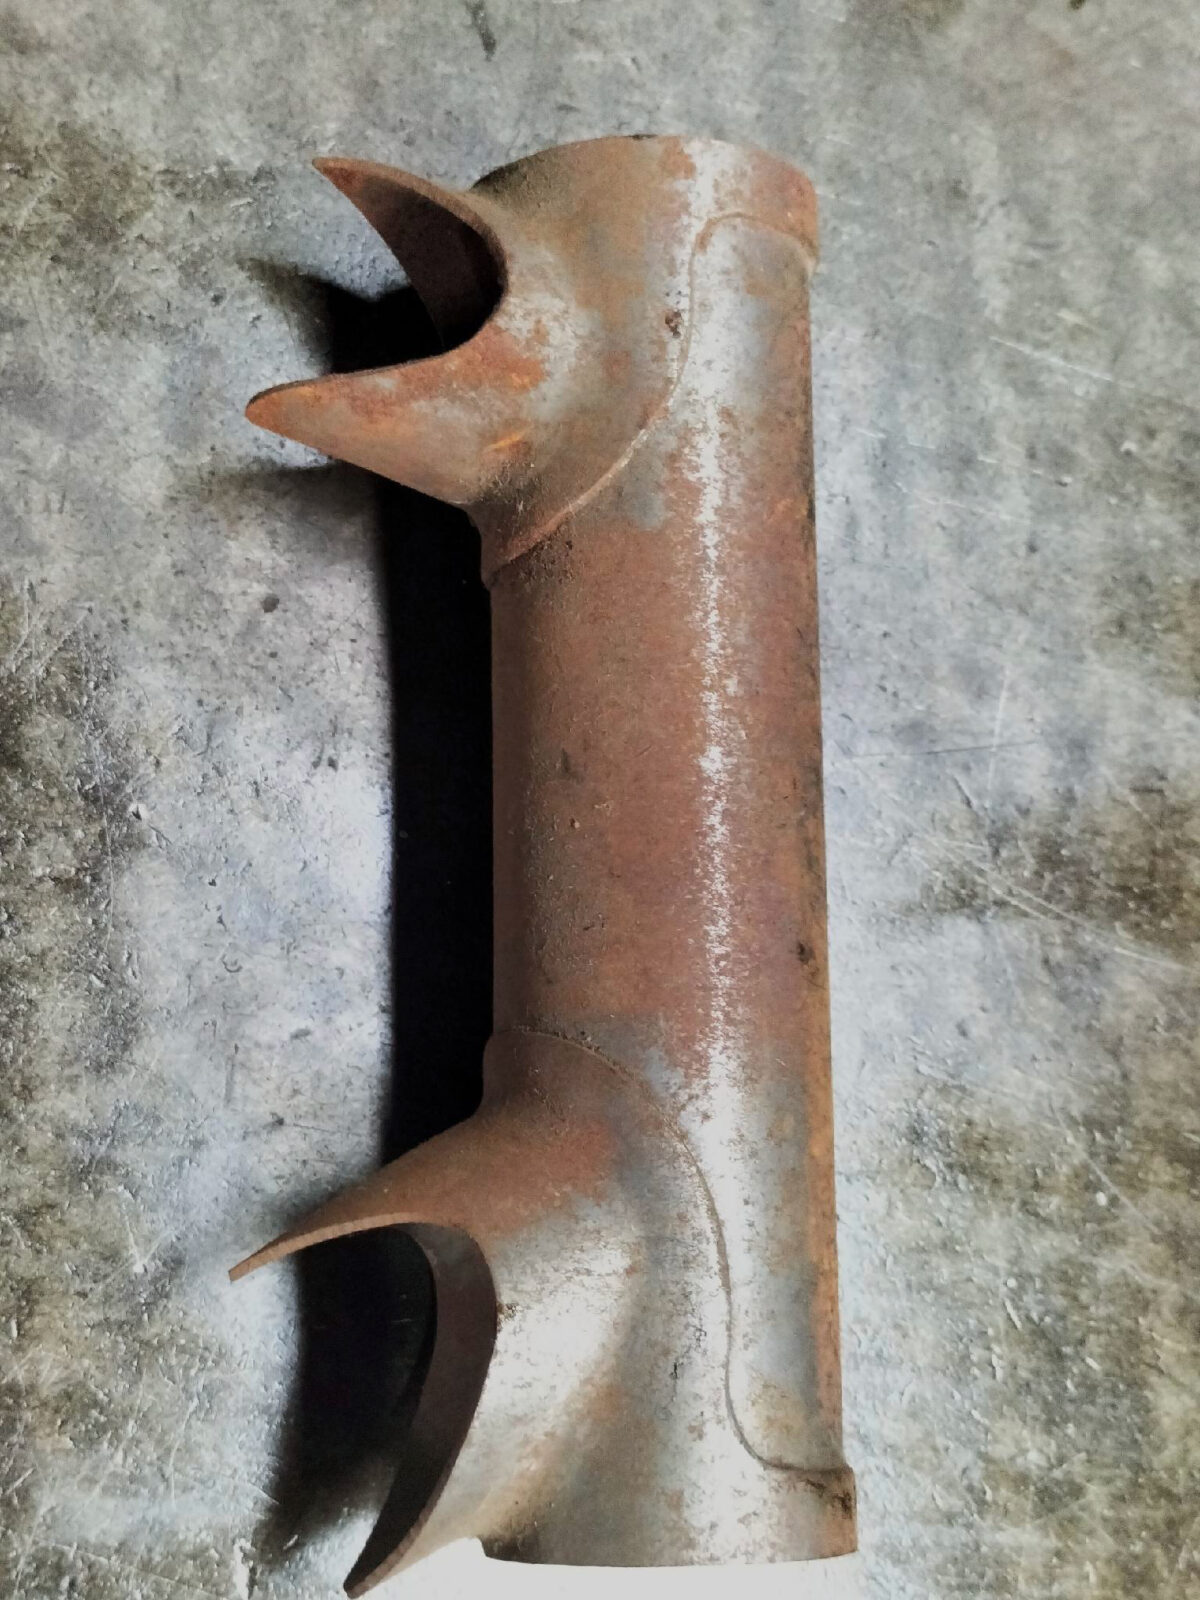
特に、内側にパイプが挿入されないBBラグは、上下パイプとチェーンステーの4箇所のソケットを押し出し加工で作るため、蓄積された残留応力によって大きく歪む。この歪みはBBフェイスカットにより修正するが、熟練したフレームビルダーは、この最終的な変形を見越してセンター出しやろう付けの順序を決めていた。逆に言えば、加熱しても変形が少ない「鋳物のラグ」はBBに非常に適していた。
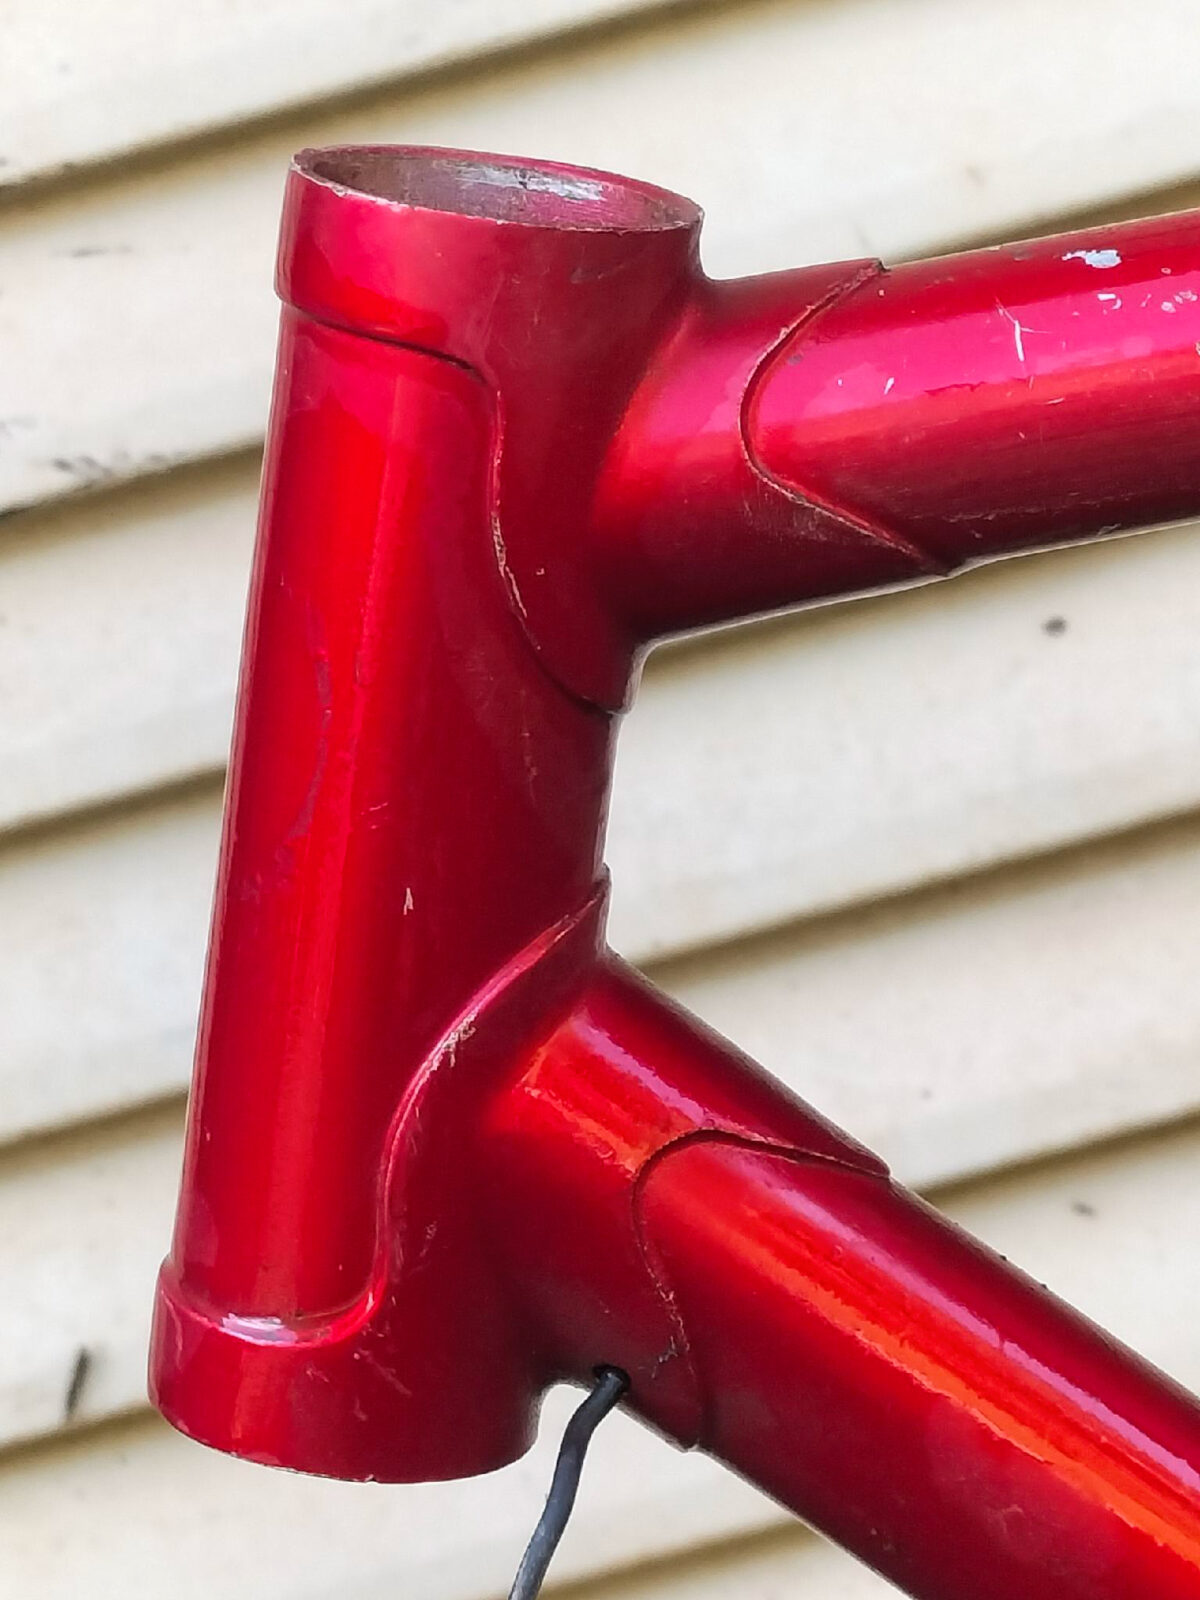
一方で、プレス加工で作られたラグは元が鋼板で柔らかく、伸びが大きい。パイプとの角度が少し外れていても、加熱しながら叩いてパイプに均等に馴染ませることができる。つまり、ロウ付けにおいて最も重要な「隙間」をコントロールできるため、ヘッドラグやシートラグには最適だったのである。
日本の絶頂期を支えた金属塑性加工
1970年代、アメリカでバイコロジーブームが起きた際、日本の自転車メーカーはプレス加工によるラグ(特に1本ヘッドラグ)を使った10スピードバイクを大量に輸出し、一躍世界最大の自転車生産大国となった。ブリヂストン・ユーラシアや宮田・ルマンなどに見られるラグは、この技術の結晶である。「日本はプレス・冷間鍛造で世界をリードし、ヨーロッパは鋳造ラグという別の方向で発展した」と言える。現在もシマノ製品が世界を席巻しているのは、このプレス加工を基本とする金属塑性加工の賜物である。
チネリを支えたスイスGF社と「可鍛鋳鉄」の弱点
1960年代、ローマオリンピック等で競技用自転車の頂点に君臨したチネリ(CINELLI)。当時のチネリは、ヘッドパイプにはアグラッティ製(CS)のプレスラグを使用し、BB・シート・フォーククラウンにはスイスのGF(Georg Fischer)製のラグを使用していた。
このGF製ラグについて、一般には「ロストワックス製」と紹介されることが多いが、1960年代以前の資料による裏付けは十分ではない。GF社は19世紀から「可鍛鋳鉄(Temperguss:malleable cast iron)」と精密鋳造技術で世界をリードしていた企業だ。スイス国内で最も早く「エルー式アーク電気炉(Heroult electric furnace)」を導入しており、従来のコークス(石炭)を燃料とする「キュポラ(溶鉱炉)」とは異なり、電気の熱で金属を溶かすため「燃料由来の不要な炭素や硫黄が溶湯に混入しない」という画期的なメリットがあった。
そのため、名車スーパーコルサやリビエラなどに使われたフォーククラウンやBBは、マリアブル(可鍛鋳鉄)ではなく、「より高温で溶解した鋼材を精密な型で鋳造した、ロストワックス製法に近い精密鋳造」と考えるのが適切だろう。
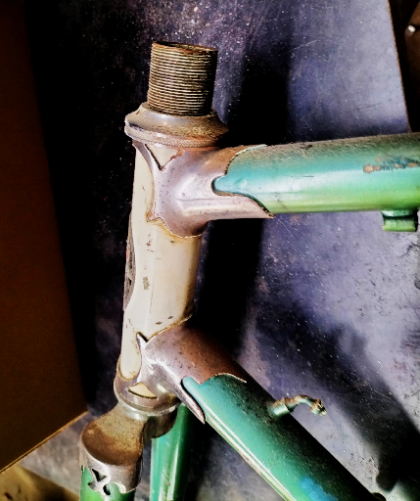
ちなみに日本でも1970年代には丹下のチャンピオンBBやC2・C1クラウンなどに可鍛鋳鉄が使われていた。しかし可鍛鋳鉄は、脱炭によって生まれた「フェライト(純鉄に近い)表層組織」が、メッキや塗装の前処理である「酸洗(酸洗い)」に対して極めて脆弱であり、自転車フレーム製造において数々の深刻なトラブル(水素脆性、発錆、メッキ不良)を引き起こす決定的な原因となったため、現在では見ることはできない。
コルナゴの躍進と「日立ひょうたん印」ロストワックスラグの誕生
本物のロストワックス(伊:microfusione)製法が本格的に普及したのは1973年頃。ROTOやMFI(Microfusione Italiana)などの専門メーカーが市場に広め、OLMOなどイタリアブランドで肉抜きや彫刻が流行した。
チネリの伝統を引き継ぐイタリアのコルナゴ(COLNAGO)は、アグラッティのプレスラグを加工してクローバーマークを肉抜きしたオリジナルラグを生み出す一方、BBやヘッド・シートラグにはいち早くロストワックス製法を採用し、オリジナリティ溢れるフレームの量産化に成功した。
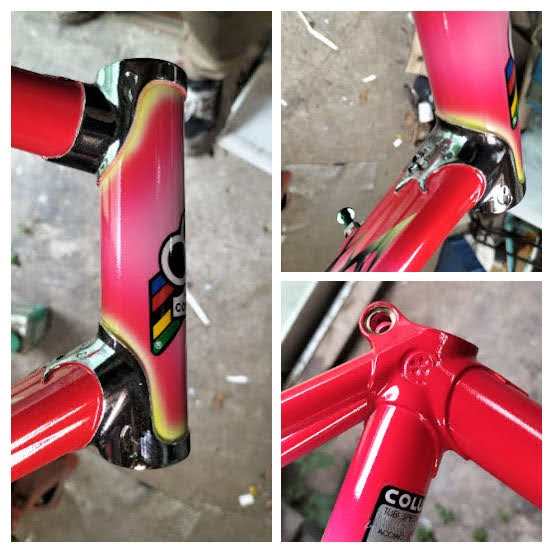
ナガサワと日立製作所のタッグ
日本におけるロストワックス製法部品の黎明期は、1976年に石渡製作所がフォーククラウンを発売したのが最初と考えられる。そして、世界的なイタリアン製法の潮流を日本にもたらしたのが、1975年にイタリアのデローザから帰国したナガサワ氏(長澤義明氏)だった。
ナガサワ氏の製法はその後の日本の競輪フレームの基本となったが、帰国当初はデローザと同じナベックスのイタリアンカットではなく、日本でも多く流通していたコンチネンタルカットを使い、デローザに近いショートポイントラグで製作を開始していた。
その後すぐに、画期的な転機が訪れる。日立製作所との協力による「日立製ロストワックスラグ(通称:ひたちひょうたん印)」の開発である。
日本では昭和45年(1970年)に日立亀有工場における「発泡樹脂消失模型の精密鋳造開発」が行われており、産業機械のインペラー(羽根車)などで複雑な曲面を精密かつ高強度に鋳造する技術をすでに培っていた。自転車用ロストワックスラグを日立が完璧に作り上げる技術的土壌があったのだ。この基盤技術を用いたオリジナルラグの開発は、ナガサワ氏を支援していた杉野鉄工の杉野安社長の尽力があってこその賜物であった。
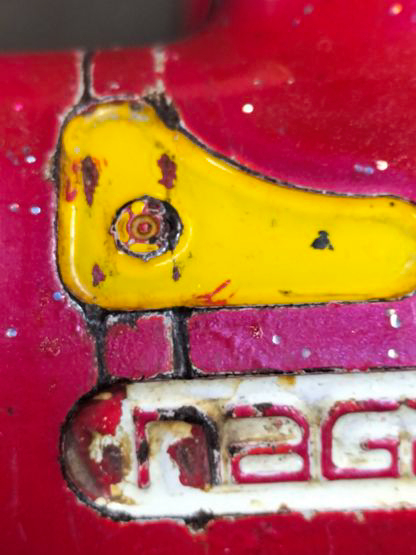
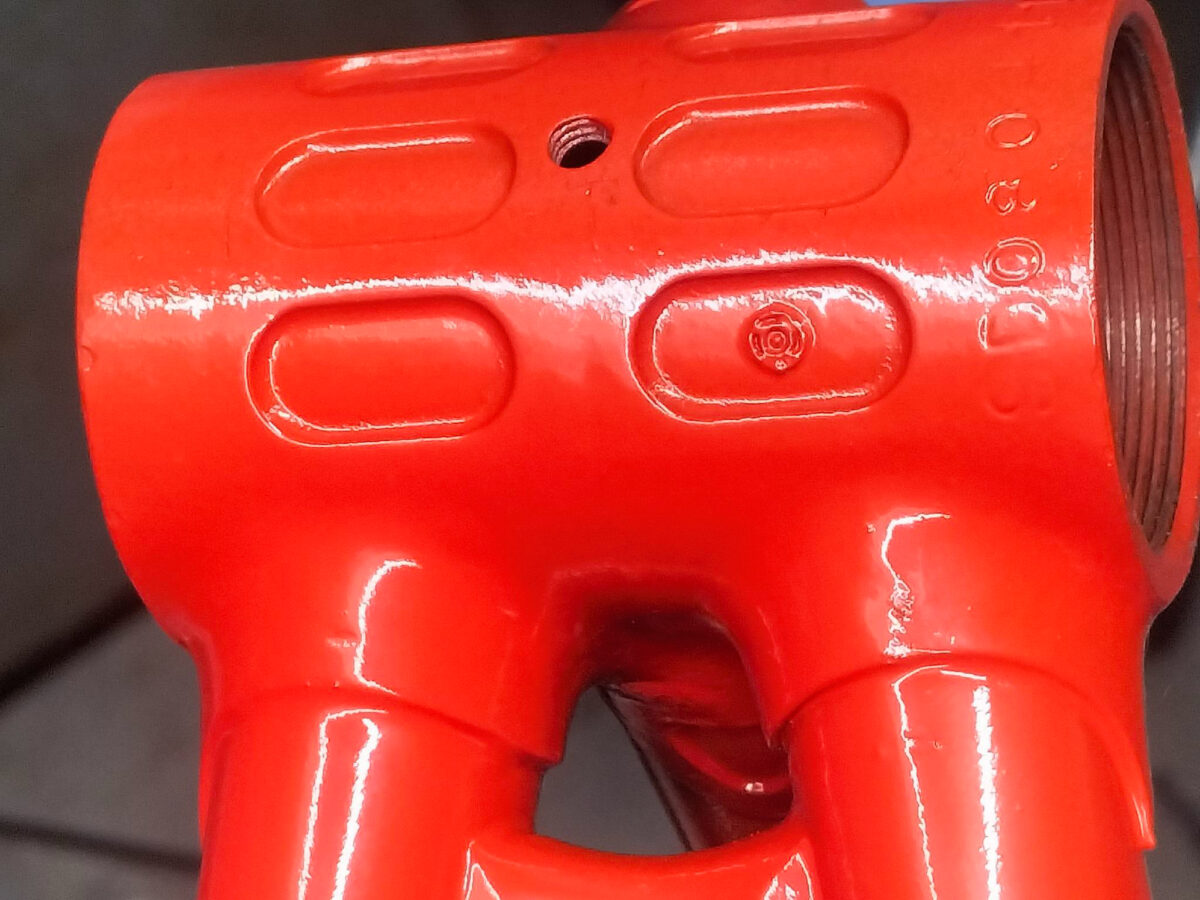
その後、自転車の製造拠点が日本製から台湾製へと移り変わる時代。いち早くこの状況に目をつけた3連勝の今野義氏は、台湾エバレスト製のロストワックスラグを採用した。これが、現在の台湾製ロストワックスラグの成功へと繋がっていくのである。
【著者プロフィール】荒井 正(あらい ただし)
自転車業界で半世紀以上の経験を持つ。中学時代に自転車作りを決意し、インターハイ・全日本実業団などで入賞。
片倉自転車にてシルク号の競輪レーサーやマニアシリーズの設計・製作を担当。その後、GIANT日本法人の立ち上げメンバーとして参画し、日本発信のキャンピング車「グレート・ジャーニー」や、革新的な折りたたみ輪行車「MR-4」を開発。iFデザインアワードや台湾最優秀製品賞を受賞する。
GIANT退職後に「シルクサイクル」を立ち上げ、2026年ジャパンバイクテクニーク(JBT)で最優秀賞を受賞したテンションシルクなどを製作・販売している。
- BRAND :
- Bicycle Club
SHARE

PROFILE
ロードバイクからMTB、Eバイク、レースやツーリング、ヴィンテージまで楽しむ自転車専門メディア。ビギナーからベテランまで納得のサイクルライフをお届けします。


